Категории
Новый Блог
Производственные узкие места на автоматизированной линии по производству попкорна возникают, когда один этап обработки не успевает за производительностью другого. Например, процесс приготовления попкорна может протекать эффективно, но на этапах транспортировки, охлаждения, глазирования или упаковки может не хватать мощности для обработки такого же объема. Результатом является накопление продукта, простои оборудования и снижение общей производительности всей линии.
Ключ к устранению узкого места заключается в определении того, где именно ограничивается поток продукции, а не в предположении, что в этом всегда виновата машина для приготовления попкорна. Сбалансированная линия по производству попкорна требует совместимой мощности оборудования, стабильной подачи ингредиентов, эффективной передачи, соответствующего охлаждения и глазирования, а также упаковочного оборудования, способного справляться с фактическим объемом выпуска.
Компания XFD поставляет промышленное оборудование для производства попкорна и интегрированные конфигурации производственных линий под различные требования заводов. Анализируя производительность и условия работы на каждом этапе, производители могут выявить реальное производственное ограничение и решить, требуются ли корректировки процессов или модернизация оборудования.
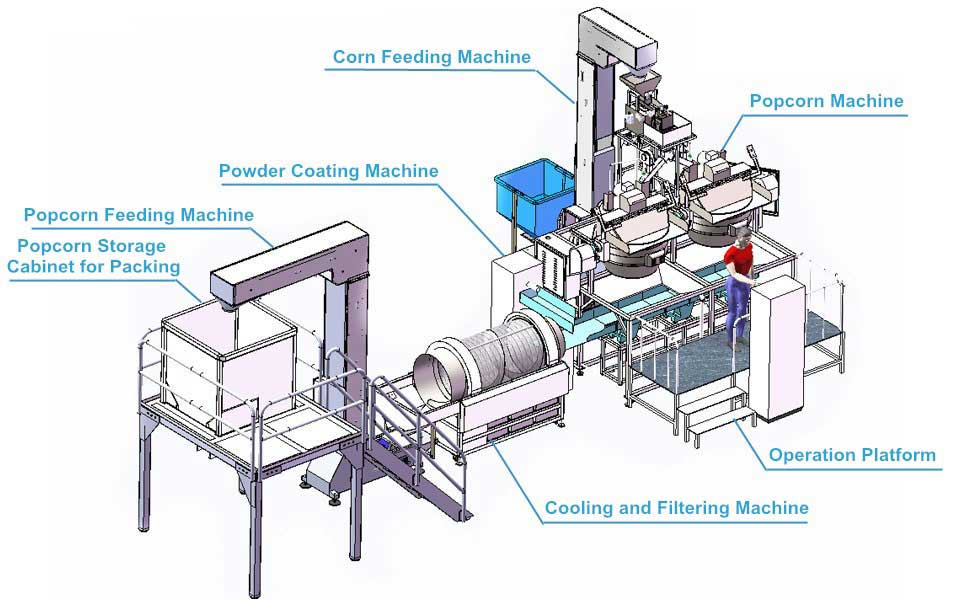
Наиболее распространенными местами возникновения узких мест являются приготовление попкорна, подача ингредиентов, транспортировка, охлаждение и фильтрация, глазирование и упаковка. Точное ограничение зависит от рецепта попкорна, конфигурации оборудования, производственного графика и целевой производительности.
| Производственный этап | Возможное узкое место | Что проверить |
|---|---|---|
| Приготовление попкорна | Этап приготовления не может обеспечить достаточный объем готового попкорна | Время цикла партии, количество котлов, время загрузки и выгрузки |
| Подача ингредиентов | Зерна, масло, сахар или специи подаются нестабильно | Интервалы подачи, задержки пополнения, наличие ингредиентов |
| Транспортировка | Продукт скапливается между этапами обработки | Скорость переноса, пропускная способность конвейера, точки выгрузки и компоновка |
| Охлаждение и фильтрация | Продукт ожидает охлаждения или разделения перед следующей операцией | Пропускная способность, воздушный поток, эффективность разделения, интервалы очистки |
| Глазирование и придание вкуса | Процесс глазирования не справляется с входящим потоком продукта | Рецепт, время смешивания, метод глазирования, время переналадки и очистки |
| Упаковка | Готовый попкорн скапливается перед фасовкой или запайкой | Скорость фасовки, формат пакета, скорость запайки, пополнение пленки и бракованные упаковки |
Это распространенные диагностические возможности, а не доказательство того, что конкретная машина работает неэффективно. Производители должны сравнить фактическую пропускную способность и время простоя на каждом этапе, прежде чем решать, какое оборудование нуждается в регулировке или замене.
Этап приготовления может быть основным ограничением, когда последующее оборудование ждет попкорн, вместо того чтобы получать его с постоянной скоростью. Это может происходить, когда количество котлов для приготовления недостаточно, циклы партии длятся дольше, чем ожидалось, или загрузка, выгрузка и пополнение ингредиентов создают чрезмерные паузы между партиями.
Для диагностики проблемы зафиксируйте количество завершенных партий в час, среднее время цикла, вес качественного попкорна, производимого за одну партию, и время простоя между циклами. Номинальная производительность полезна в качестве ориентира, но фактический выпуск является более надежным показателем того, что завод может поддерживать во время нормальной работы.
Оборудование XFD для производства попкорна в промышленных масштабах охватывает различные производственные требования. При оценке модернизации этапа приготовления производители должны сравнивать производительность выбранной машины, партийный цикл, требования к персоналу и совместимость с последующим оборудованием, а не полагаться исключительно на номинальную производительность.
Если приготовление подтверждено как узкое место, возможные действия включают пересмотр тайминга партий, сокращение предотвратимых простоев, улучшение подачи ингредиентов или оценку дополнительной мощности приготовления. Увеличение мощности только лишь для приготовления попкорна не приведет к росту общей производительности линии, если охлаждение, глазирование или упаковка уже работают на своем пределе.
Транспортировочное оборудование объединяет отдельные машины в единый рабочий производственный процесс. Даже когда каждая машина обладает достаточной номинальной мощностью, плохо подобранный конвейер или элеватор может прерывать поток попкорна между этапами.
Распространенным тревожным знаком является скопление продукта в точке выгрузки, в то время как следующая машина ждет материал. Может происходить и обратное: последующее оборудование остается недозагруженным, потому что предыдущая машина не подает попкорн стабильно.
Проверьте, соответствуют ли производительность конвейера, высота, направление перемещения и схема выгрузки производственной линии. Обработка продукта также должна минимизировать ненужные падения, чрезмерное перемещение и скопление, которые могут увеличить количество брака или усложнить очистку.
Когда завод расширяет производство за счет добавления машин для приготовления попкорна, ему следует переоценить мощность общей транспортной системы. Большая производительность приготовления может увеличить объем, поступающий на этап передачи, поэтому конвейер и последующее оборудование возможно потребуется пересмотреть в рамках той же модернизации.
Производственную линию следует оценивать как связанную систему, а не просто как набор машин с индивидуальными показателями производительности.
После взрывания попкорн может нуждаться в охлаждении и разделении перед нанесением покрытия или упаковкой. Если этот этап не справляется с поступающим потоком продукции, попкорн может скапливаться на предыдущих этапах и вынуждать замедлять процесс приготовления.
Эффективность охлаждения зависит от продукта, технологических условий, конфигурации оборудования и требуемой производительности. Требования к фильтрации и разделению также имеют значение, поскольку нераскрывшиеся зерна, мелкие фрагменты и другие нежелательные материалы могут потребовать удаления до того, как продукт продвинется дальше.
Производителям следует проверять количество попкорна, поступающего на этап охлаждения и покидающего его за один и тот же период времени. Им также следует наблюдать, простаивает ли продукт в ожидании охлаждения, остаются ли результаты разделения стабильными и прерывают ли чистка или техническое обслуживание нормальную работу.
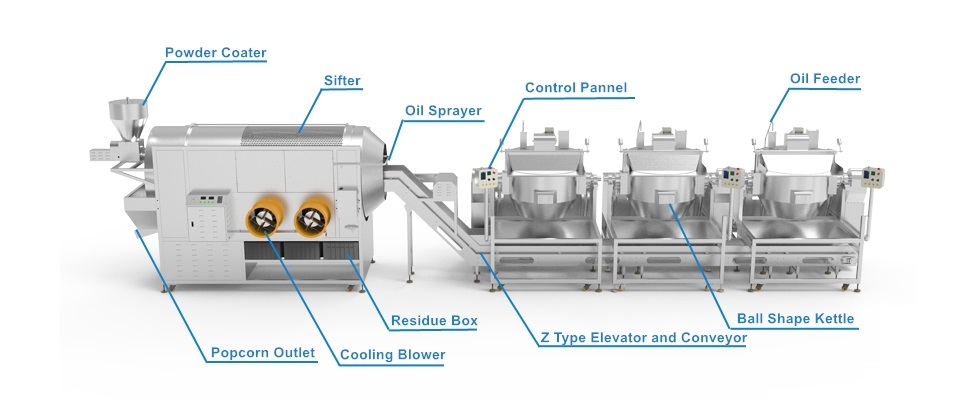
На изображении показано, как работают вместе оборудование для охлаждения, транспортировки, просеивания и приготовления попкорна. Если этап охлаждения или фильтрации не справляется с производительностью предыдущих этапов, всю линию может потребоваться замедлить, даже если само оборудование для приготовления работает нормально.
Для заводов, оценивающих производственную линию, включающую охлаждение и транспортировку продукта, полуавтоматическая линия производства и охлаждения попкорна от компании XFD представляет собой один из вариантов конфигурации для рассмотрения. На странице продукта описана модульная установка, которую можно расширить дополнительными аппаратами для приготовления попкорна в соответствии с производственными потребностями.
Нанесение покрытия может стать ограничивающим этапом, когда рецептура требует больше времени на обработку, чем позволяет оборудование для приготовления попкорна, или когда метод нанесения покрытия не соответствует продукту. Например, карамельный попкорн может требовать иного процесса нагрева и смешивания, чем попкорн с сухими приправами.
Другие возможные причины включают неравномерную подачу ингредиентов, неравномерное распределение покрытия, чрезмерное скопление продукта, а также время на чистку или переналадку между вкусами. Завод, выпускающий несколько видов продукции, должен измерять не только время обработки каждой партии, но и время, необходимое для смены рецептуры и очистки оборудования.
Правильное решение зависит от процесса нанесения покрытия. Система сухих приправ не подходит автоматически для приготовления липкого карамельного покрытия, а машина, разработанная для одного рецепта, может не обеспечить такую же производительность с другим. Следует учитывать все факторы: ингредиенты, процесс смешивания, требования к нагреву, метод очистки и целевой объем выпуска.
Линия производства и нанесения покрытия на попкорн от компании XFD объединяет в одной конфигурации оборудование для приготовления, транспортировки, охлаждения и фильтрации, а также порошкового покрытия. Производители могут использовать указанные компоненты в качестве отправной точки при оценке того, где нанесение покрытия или транспортировка продукта могут ограничивать производительность.
Упаковка является частой причиной производственных задержек, так как готовый продукт не может быть отгружен до тех пор, пока он не будет расфасован, запечатан и подготовлен в соответствии с требуемым форматом. Если упаковочная машина обрабатывает меньше килограммов в час, чем производит предшествующая линия, перед упаковкой может накапливаться попкорн.
Скорость упаковки следует оценивать в контексте размера пакета и веса наполнения. Показатель упаковок в минуту одной машины нельзя напрямую сравнивать с показателем килограммов в час другой машины, если неизвестны вес упаковки и рабочие допущения.
Производителям следует проверять фактическое количество приемлемых упаковок, производимых в минуту, точность наполнения, качество запайки, время пополнения пленки и количество бракованных упаковок. Скопление продукта также может показать, останавливается ли упаковочная система время от времени, в то время как остальная часть линии продолжает работу.
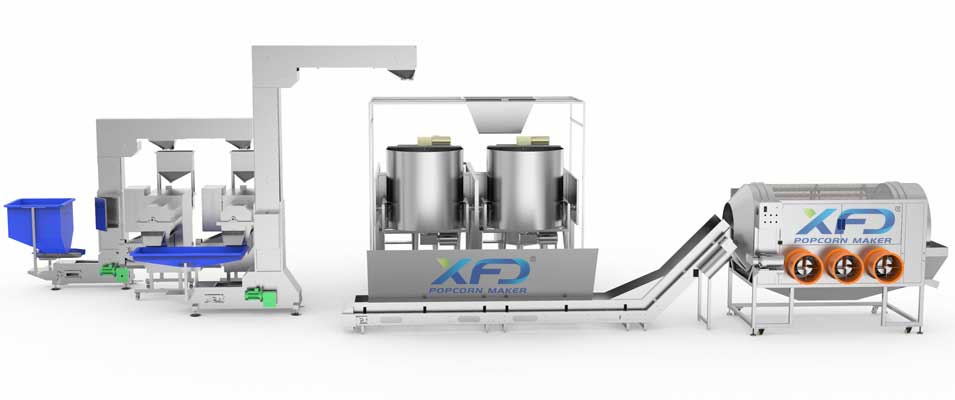
Для заводов, которым необходимо координировать производство и упаковку, компания XFD предлагает полностью автоматическая линия по производству и упаковке попкорна разработана для применения на производстве. На странице этого оборудования указан диапазон производительности примерно 100–160 кг/ч для указанной конфигурации. Фактическая пропускная способность будет зависеть от продукта, условий эксплуатации и выбранной настройки.
Прежде чем увеличивать производительность предшествующих участков, убедитесь, что система упаковки способна справиться с ожидаемым объемом готовой продукции. В противном случае фабрика может инвестировать в дополнительные мощности по производству попкорна без достижения соразмерного увеличения объема упакованной продукции.
Наиболее эффективный метод заключается в измерении производительности каждого этапа за одинаковый период работы. Ориентация только на номинальную производительность одной машины может ввести в заблуждение, так как на фактический выпуск продукции линией влияют время ожидания, переналадка, очистка, подача сырья и отбракованная продукция.
Начните с ведения производственного учета, включающего следующие показатели:
Простой пример иллюстрирует этот принцип. Если этап приготовления попкорна дает 100 кг/ч, этап охлаждения может обработать 90 кг/ч, а упаковка справляется с 75 кг/ч при тех же допущениях относительно продукта и условий работы, то упаковка может ограничить конечный объем выпуска примерно на уровне 75 кг/ч до учета дополнительных простоев и потерь.
Эти цифры являются иллюстративными, а не спецификациями продукции XFD. На реальном производстве измерения следует проводить в течение сопоставимых периодов, а масса продукта, рецептура и определения производительности должны быть согласованы на всех этапах.
Самый медленный этап не всегда является единственной проблемой. На линии могут возникать периодические «узкие места», вызванные переналадкой, неравномерной подачей сырья или остановками оборудования. Анализ всего процесса за полную производственную смену помогает отличить постоянное ограничение мощности от временного сбоя.
Устранение узких мест не всегда требует замены всей линии. Надлежащая реакция зависит от того, вызвано ли ограничение недостаточной производительностью, нестабильной работой, плохой координацией оборудования или предотвратимым простоем.
Автоматизация может помочь в координации повторяющихся операций и сократить долю ручного труда, но она не устраняет все производственные ограничения. Полностью автоматизированной линии по-прежнему необходимы правильный баланс оборудования, подходящие ингредиенты, регулярная очистка, техническое обслуживание и контроль качества.
При планировании новой установки производители должны предоставить поставщику целевой объем выпуска в кг/ч, ассортимент продукции, рецептуры покрытий, формат упаковки, доступную площадь пола, электроснабжение и предполагаемый график работы. Эта информация позволяет проще оценить весь производственный процесс, а не подбирать оборудование на основе единственного показателя производительности.
Цель состоит не просто в том, чтобы купить самую быстродействующую машину для приготовления попкорна. Речь идет о создании производственного процесса, в котором процессы взрыва зерна, транспортировки, охлаждения, глазирования и упаковки могут работать согласованно с практической и стабильной производительностью.
При рассмотрении предлагаемой линии производители должны подтвердить ожидаемую производительность всей конфигурации с использованием выбранного ими типа попкорна и процесса глазирования. Им также следует проверить, какое оборудование входит в комплект, как продукт перемещается между этапами, какой формат упаковки поддерживается и какие рабочие допущения применяются к заявленной производительности.
Для существующего завода поделитесь фактическими производственными данными и объясните, где скапливается продукт или где машины простаивают. Для нового завода укажите планируемую производительность, ассортимент продукции, доступные энергоресурсы и требования к будущему расширению. Это позволяет оценить конфигурацию оборудования в соответствии с реальной производственной целью.
Где обычно возникают узкие места производства на автоматизированной линии производства попкорна?
Они обычно возникают на этапах приготовления попкорна, подачи ингредиентов, транспортировки, охлаждения и просеивания, глазирования или упаковки. Фактическим узким местом является этап, который ограничивает поток пригодной готовой продукции в условиях работы завода.
Как завод может определить узкое место на линии по производству попкорна?
Измерьте фактическую пропускную способность на каждом этапе за один и тот же период времени, зафиксируйте время простоя и ожидания, а также понаблюдайте, где скапливается попкорн. Сравните данные, используя единообразные определения продукции и производительности, прежде чем принимать решение о том, какой этап нуждается в улучшении.
Может ли более производительная машина для попкорна решить все проблемы с узкими местами производства?
Нет. Увеличение производительности аппарата для приготовления попкорна может не повысить общий объем выпуска, если транспортировка, охлаждение, глазирование или упаковка не справляются с дополнительным объемом продукции. Перед увеличением производительности одного этапа необходимо оценить всю линию в целом.
Почему попкорн скапливается перед упаковочной машиной?
Скопление может происходить, когда на этапе упаковки продукт обрабатывается медленнее, чем его поставляет вышестоящая линия. Следует проверить скорость фасовки, формат пакета, качество запайки, пополнение пленки, бракованную упаковку и простои оборудования.
Как охлаждающее оборудование влияет на производительность промышленного производства попкорна?
Если система охлаждения и просеивания не справляется с поступающим потоком продукции, попкорн может ожидать между этапами, вынуждая замедлять работу предшествующего оборудования. Систему охлаждения следует оценивать с учетом характеристик продукта, требований процесса и фактической пропускной способности линии.
какую информацию должен предоставить производитель при выборе автоматизированной линии по производству попкорна?
Укажите целевую производительность в кг/ч, сорта попкорна, рецепты глазирования, формат упаковки, планировку завода, доступное электроснабжение, график работы и любые имеющиеся производственные данные. Эти детали помогут поставщику оценить конфигурацию для всего процесса.
 No.58 TongMing Road,TongAn District,XiaMen City,FuJian Province
 +86-592-5701935
Если вы заинтересованы в любом xfd по продукту, пожалуйста, оставьте нам сообщение, мы ответим вам в ближайшее время.
Авторское право © 2012-2026 XFD XIAMEN MACHINERY TECHNOLOGY LTD..Все права защищены.
 русский
 English
 Deutsch
 español
 português
 Nederlands
 العربية
 हिंदी


